轧辊修复初始熔接温度检测

信息概要

轧辊修复初始熔接温度检测是确保轧辊修复工艺质量的关键环节,通过精准测量熔接过程中的温度参数,评估修复材料的熔融状态和结合强度。该检测能够有效避免因温度控制不当导致的轧辊性能下降、裂纹或变形等问题,显著提升修复后的轧辊使用寿命和稳定性。第三方检测机构提供专业、独立的检测服务,涵盖温度均匀性、热影响区分析等核心指标,为冶金、机械制造等行业提供可靠的技术支持。

检测项目

初始熔接温度, 温度均匀性, 热影响区宽度, 熔池深度, 冷却速率, 峰值温度, 温度梯度, 保温时间, 预热温度, 后热温度, 热循环曲线, 相变温度, 残余应力分布, 微观组织分析, 硬度变化, 熔合线形貌, 缺陷检测, 热扩散系数, 比热容, 导热系数

检测范围

冷轧轧辊, 热轧轧辊, 铸铁轧辊, 锻钢轧辊, 复合轧辊, 高速钢轧辊, 无限冷硬轧辊, 半钢轧辊, 不锈钢轧辊, 铝轧辊, 铜轧辊, 钛合金轧辊, 陶瓷涂层轧辊, 碳化钨轧辊, 聚合物轧辊, 轧辊轴承座, 轧辊轴颈, 轧辊辊身, 轧辊辊面, 轧辊堆焊层

检测方法

红外热成像法:通过非接触式红外测温仪实时监测熔接区域温度分布。

热电偶测温法:将热电偶嵌入轧辊表面或近表面,直接测量局部温度变化。

金相分析法:对修复后的轧辊切片进行显微组织观察,评估热影响区特性。

X射线衍射法:测定修复层残余应力和相变产物。

超声波检测法:检测熔接层内部缺陷和结合状态。

激光扫描法:利用激光位移传感器测量热变形量。

热重分析法:分析修复材料在升温过程中的质量变化特性。

差示扫描量热法:测定材料的相变温度和热焓变化。

硬度测试法:通过维氏或洛氏硬度计检测热影响区硬度梯度。

电子背散射衍射:分析晶粒取向和微观应变分布。

热膨胀仪法:测量材料在加热过程中的线性膨胀系数。

瞬态平面热源法:快速测定材料的导热性能。

光谱分析法:通过发射光谱或能谱分析熔池成分变化。

高速摄影法:记录熔池动态行为与温度场关联性。

声发射监测法:实时捕捉熔接过程中的微裂纹产生信号。

检测仪器

红外热像仪, 热电偶数据采集系统, 金相显微镜, X射线衍射仪, 超声波探伤仪, 激光位移传感器, 热重分析仪, 差示扫描量热仪, 维氏硬度计, 电子背散射衍射系统, 热膨胀仪, 瞬态平面热源仪, 光谱分析仪, 高速摄像机, 声发射传感器
旗下实验室资质

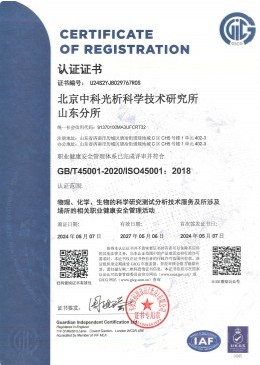
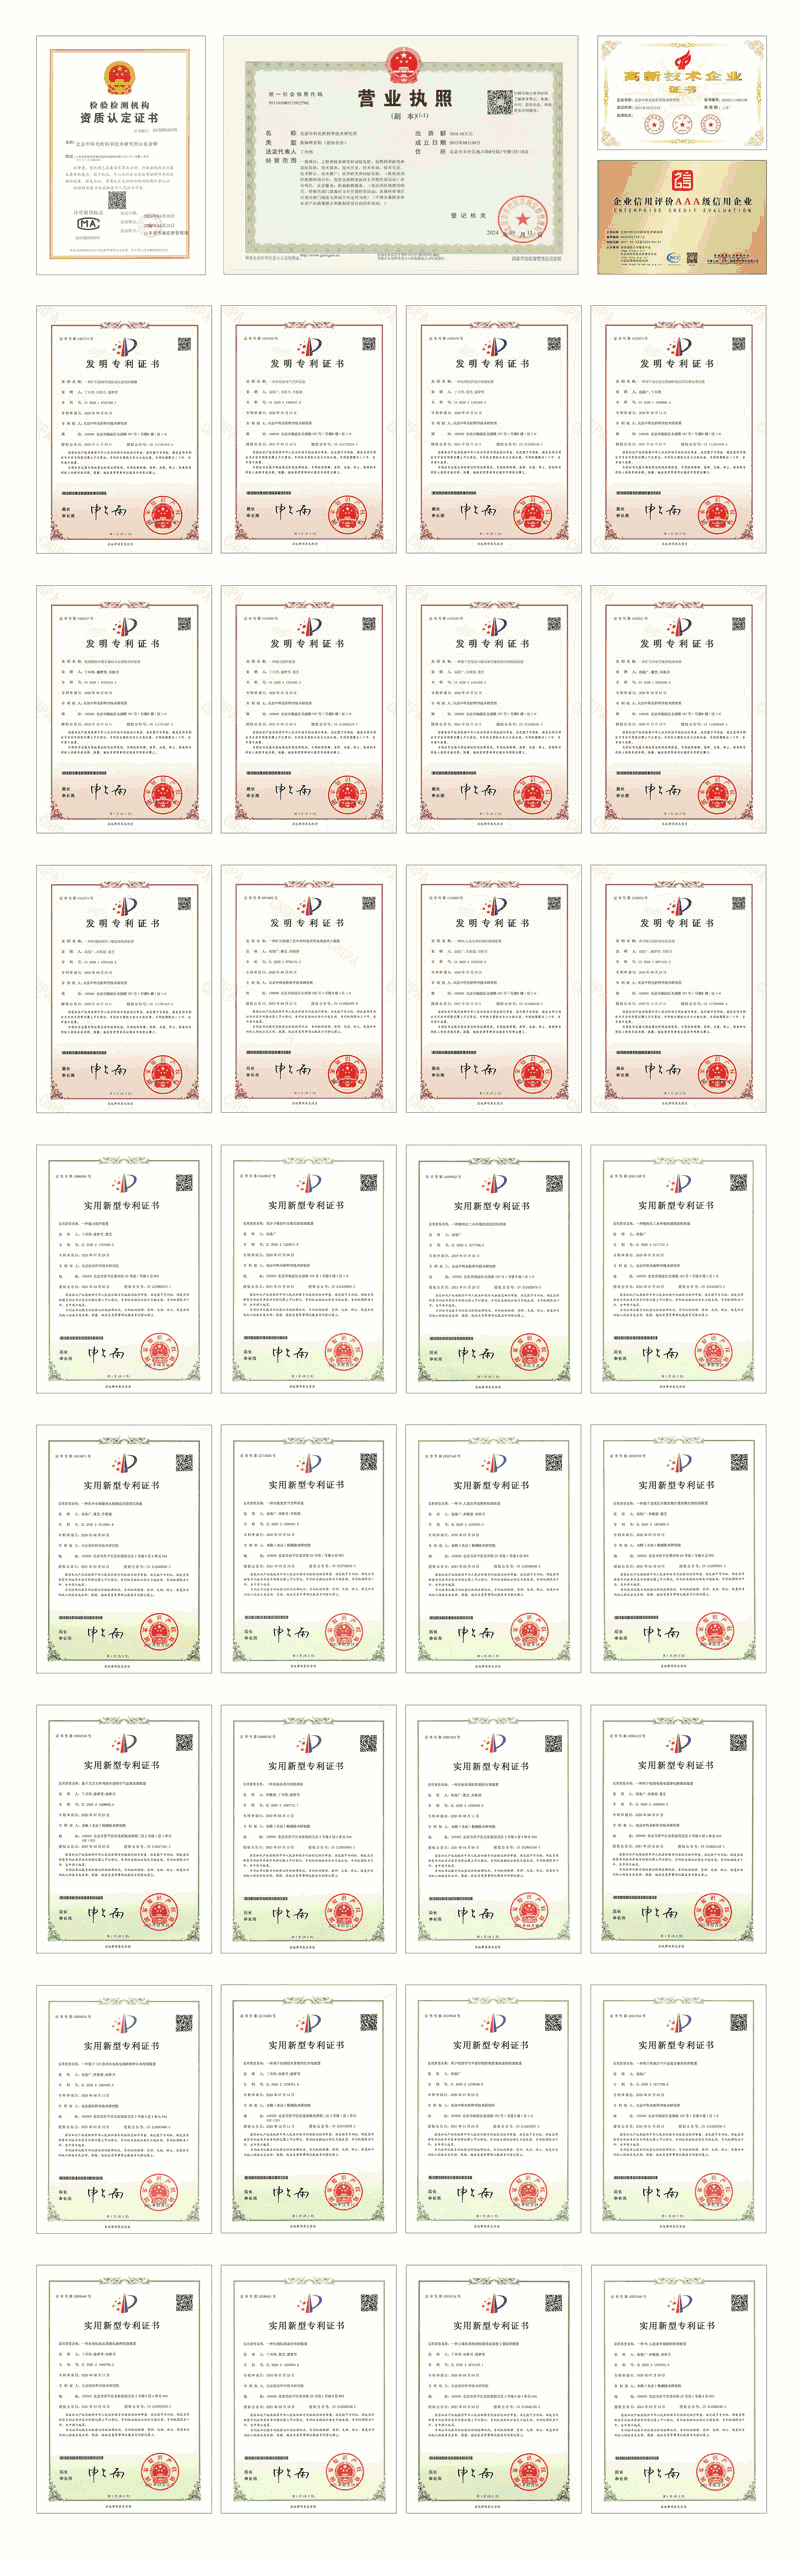
我司旗下实验室具备CMA资质认定及CNAS认可,具体项目是否在资质认定/实验室认可范围内请与工程师确认。

CMA认证

CMA认证

中国计量认证,权威认可

CNAS认可

CNAS认可

国际互认,全球通用

IOS认证

ISO认证

获取ISO资质

专业团队

专业团队

资深技术专家团队

需要了解更多技术细节?

我们的技术专家团队随时为您提供专业的咨询服务,帮助您解决检测技术难题。

立即咨询技术专家

塑料中空成型机能耗检验规范

塑料中空成型机涉及电加热、液压、气动、冷却等多种能量形式,是塑料加工企业能耗的重要来源,在节能降碳政策推动下,其能效检测需求日益凸显。塑料中空成型机能耗检验规范正是这类检测的技术依据,内容涵盖检测样品类型与状态要求、整机与分系统能耗等检测项目,以及基于工况法的空载与负载测试方法,为设备能效对标和节能评价提供统一标准。

查看详情

玻璃疏水膜层质量检验

玻璃疏水膜层的疏水、自清洁与防雾效果取决于工艺、配方与固化质量,膜层缺陷会引发性能衰减甚至早期失效。玻璃疏水膜层质量检验通过接触角与滚动角测量、光学性能测试、膜厚与表面形貌分析、附着力与磨耗试验,以及紫外老化、盐雾、耐化学介质等环境模拟手段,系统评价膜层的疏水性能、耐久性与可靠性

查看详情

饲料中抗病毒药物检测

饲料中抗病毒药物检测针对金刚烷胺、利巴韦林、吗啉胍等国家禁用药物,覆盖配合饲料、预混料、饲料原料及养殖场自配料等多类样品。方法上多采用“快速筛查+仪器确证”组合:先用ELISA或胶体金卡片初筛,阳性样品再以LC-MS/MS确证定量,也可选用HPLC、GC-MS等手段。

查看详情

移动检测车技术规范

移动检测车如何设计、验收和使用?这份技术规范给出了明确依据。内容从整车底盘、舱体结构、功能分区,到供电通风等公用工程逐项列出技术要求,并按环境应急、食品安全、疾控等用途说明各自侧重点。

查看详情

透射中子衍射织构检测

透射中子衍射织构检测凭借中子束厘米级穿透能力,可无损获取钢铁、铝钛合金等厚壁构件的整体体织构信息,弥补X射线仅测表层的不足。

查看详情

木器白漆耐黄变性检测

白漆用久了为何会泛黄?怎样判断一款木器白漆的耐黄变能力?木器白漆耐黄变性检测正是回答这些问题的关键。文章讲解了黄变的成因机理、可送检的样品类型,介绍了黄变值、色差、耐热黄变等核心检测项目,并梳理了氙灯老化、荧光紫外老化等常用试验方法与判定依据。

查看详情

有疑问?

点击咨询工程师