技术概述
渗碳层深度测定实验是金属材料热处理质量控制中至关重要的环节,它直接关系到机械零部件的使用寿命、耐磨性以及抗疲劳强度。渗碳是一种通过在富碳介质中加热保温,使碳原子渗入钢件表面的化学热处理工艺。经过渗碳处理的工件,其表面硬度显著提高,而心部仍保持良好的韧性,这种“外硬内韧”的性能组合使其成为齿轮、轴类、活塞销等关键零部件的首选加工工艺。然而,渗碳层的深度是否达标,决定了工件在实际工况下能否有效抵抗磨损和接触疲劳。因此,开展科学、精准的渗碳层深度测定实验,对于保障工业产品质量具有不可替代的意义。
从技术原理上讲,渗碳层深度测定主要依据碳浓度梯度或硬度梯度随距离表面深度变化的关系。在实际检测中,通常采用金相法或硬度法来进行判定。金相法是通过观察试样横截面的显微组织变化,从表面垂直测量至一定界限(如过渡区或心部组织)的距离;而硬度法,特别是维氏硬度法,则是目前国际公认的仲裁方法,它通过测量从表面到规定硬度值处的垂直距离来确定有效硬化层深度。随着现代工业对零部件精度要求的不断提升,渗碳层深度测定实验的技术手段也在不断演进,从传统的手动显微镜测量发展到如今的自动图像分析与显微硬度计联用,检测效率和准确度均得到了大幅提升。
该实验不仅是对产品质量的最终把关,也是对热处理工艺参数优化的反馈依据。通过测定结果,工程师可以调整渗碳温度、时间、碳势等关键参数,从而实现工艺成本的节约与性能的最优化。对于航空航天、汽车制造等高精尖领域,渗碳层深度的微小偏差都可能导致灾难性的后果,因此,建立标准化的检测流程和采用高精度的检测设备,是该实验成功实施的基础。
检测样品
在进行渗碳层深度测定实验前,样品的制备与选择至关重要,样品的代表性直接决定了检测结果的可靠性。通常情况下,检测样品需满足以下几类特征:
- 材料类型: 主要针对低碳钢及低合金钢材料,如20Cr、20CrMnTi、20CrNiMo等常用渗碳钢种。这些材料经过渗碳淬火处理后,表面形成高碳马氏体组织,适合进行深度测定。
- 样品形态: 检测样品可以是实际工件,也可以是随炉处理的试样块。实际工件如齿轮齿宽截面、轴类径向截面等;随炉试样则通常加工成标准尺寸的圆棒或方块,以便于切割和镶嵌。
- 热处理状态: 样品必须经过渗碳淬火处理,且通常要求在回火状态下进行检测,以消除淬火应力对硬度测量的影响,同时也便于金相组织的观察。
- 取样位置: 对于形状复杂的工件,取样位置应具有代表性。例如,对于齿轮应在齿宽中部截取,对于轴类应在受力关键部位截取。取样时应避免线切割或切割机产生的高温对渗碳层组织造成回火或退火影响,通常需要采用冷却液充分冷却。
- 样品尺寸: 为满足金相制样和硬度测试的要求,试样横截面的尺寸通常不宜过大,以便于镶嵌和磨抛。一般情况下,试样检测面应平整,且垂直于渗碳表面。
样品制备过程中的切割、镶嵌、磨光与抛光工序也是实验成功的关键。如果样品表面存在划痕、倒角或由于制备不当产生的局部变形,都会导致测量数据出现偏差。特别是在硬度法测定中,样品表面的光洁度必须达到镜面级别,以确保硬度压痕边缘清晰,便于精确测量对角线长度。
检测项目
渗碳层深度测定实验涵盖了多个具体的检测指标,旨在全面表征渗碳层的质量。根据相关国家标准(如GB/T 9450、GB/T 25745等)及行业标准,主要的检测项目包括:
- 有效硬化层深度: 这是硬度法测定的核心项目,指从零件表面垂直测量到规定硬度值(通常为550HV或600HV,具体依据产品技术要求而定)处的距离。该指标直接反映了工件在实际使用中能够提供有效硬度的范围,是判定渗碳质量的最关键参数。
- 总渗碳层深度: 通常采用金相法测定,指从表面测量到碳浓度不再随深度变化(即达到基体碳含量)处的距离。它反映了碳原子在钢中扩散的物理深度,包含过共析层、共析层和过渡层。
- 渗碳层碳浓度梯度: 利用光谱分析或剥层化学分析法,测定从表面到心部不同深度处的碳含量分布曲线。该项目有助于分析渗碳工艺的碳势控制是否合理。
- 表面硬度: 虽然属于硬度测试范畴,但在测定渗碳层深度时,表面硬度是验证渗碳效果的必测项目。通常使用表面洛氏硬度(HRC)或维氏硬度(HV)进行测量。
- 心部硬度: 测定距离表面足够远处(基体)的硬度,以验证材料心部是否保持了良好的强韧性配合。
- 渗碳层显微组织评定: 观察渗碳层中的马氏体级别、残余奥氏体级别、碳化物形态及分布,以及心部铁素体含量。组织的优劣直接影响硬度分布的均匀性。
通过对上述项目的综合检测,可以构建出完整的渗碳层质量画像,为工程验收提供详实的数据支持。在实际检测中,根据客户需求的不同,可能会侧重于某一个或几个特定项目的检测。
检测方法
渗碳层深度测定实验主要采用金相法和硬度法,两种方法各有侧重,互为补充。
1. 金相法:
金相法是利用光学显微镜观察试样横截面显微组织的变化来测定渗碳层深度的方法。其基本操作流程如下:首先将试样进行切割、镶嵌与抛光,制成光亮无痕的金相试样;然后使用特定的侵蚀剂(通常为4%硝酸酒精溶液)腐蚀试样表面。由于渗碳层碳含量不同,其抗腐蚀能力也不同,在显微镜下会呈现出从表及里的颜色深浅变化和组织形态差异。具体表现为:最表层为过共析层(珠光体+碳化物),向内为共析层(珠光体),再向内为过渡层(珠光体+铁素体),最后是心部组织(铁素体+珠光体)。检测人员通过显微镜的测微目镜,测量从表面到过渡层与心部交界处的垂直距离,即为总渗碳层深度。
金相法的优点是直观、快速,能够同时观察到渗碳层的组织形态,有利于判断工艺缺陷。但该方法受人为观察因素影响较大,对于过渡层界限的判定存在一定的主观性,因此在仲裁检测中往往不作为首选。
2. 硬度法:
硬度法是目前国际通用的测定有效硬化层深度的主要方法。根据GB/T 9450《钢件渗碳淬火硬化层深度的测定和校核》标准,该方法通过测量维氏硬度(HV)随深度变化的曲线来确定层深。具体步骤包括:
- 试样制备: 试样必须经过精细的磨抛,确保检测面平整光滑,无加工硬化层。
- 打点测量: 使用显微硬度计,在垂直于表面的截面上,从表面开始向心部每隔一定的距离(如0.1mm或更小)打一个维氏硬度压痕。
- 绘制曲线: 记录每个压痕的维氏硬度值,绘制硬度-距离曲线。
- 确定深度: 在曲线上找到硬度值等于规定界限值(如550HV)的点,该点对应的距离即为有效硬化层深度。
硬度法的准确度高,能够量化反映渗碳层的力学性能分布,是目前高端装备制造业普遍采用的检测手段。此外,随着自动化技术的发展,全自动显微硬度测试系统已经能够实现自动打点、自动读数、自动绘制曲线,极大地提高了检测效率和数据客观性。
检测仪器
为了确保渗碳层深度测定实验数据的准确性和权威性,本实验室配备了先进的检测设备与精密仪器。主要仪器设备如下:
- 显微维氏硬度计: 用于硬度法测定渗碳层深度。该设备配备高精度光学系统,可选择不同的试验力(通常为0.98N至9.8N),能够准确测量微小压痕的对角线长度。部分高端机型具备自动转塔和CCD摄像系统,可实现自动聚焦和压痕测量。
- 金相显微镜: 用于金相法测定及组织评定。配备明场、暗场照明系统,放大倍数范围通常在50倍至1000倍。通过数码摄像头连接计算机,可实现实时图像观察、拍照保存以及软件测量的功能。
- 金相试样切割机: 用于从工件上切取具有代表性的试样。配备冷却系统,防止切割高温破坏渗碳层组织。
- 金相镶嵌机: 用于对细小或不规则形状的样品进行镶嵌固定,便于后续磨抛操作。
- 金相预磨机与抛光机: 用于试样的磨光和抛光工序。通过逐级研磨,去除切割留下的损伤层,获得光亮如镜的检测面。
- 图像分析软件: 配合金相显微镜使用,具备晶粒度评定、渗碳层深度测量、相含量计算等功能,可减少人为误差。
所有仪器设备均定期进行计量检定和校准,确保其精度符合国家相关标准要求。专业的设备管理与维护,是出具高质量检测报告的硬件基础。
应用领域
渗碳层深度测定实验的应用范围极为广泛,覆盖了几乎所有涉及重载、耐磨、抗疲劳要求的关键机械制造领域。具体应用领域包括:
- 汽车工业: 汽车变速器齿轮、差速器齿轮、传动轴、活塞销、球头销等关键零部件均需进行渗碳处理。通过测定渗碳层深度,确保齿轮在高速运转和高扭矩传递下的可靠性,防止齿面剥落和断齿失效。
- 航空航天: 飞机起落架零件、发动机齿轮、轴承等。航空航天零部件对安全性要求极高,渗碳层深度的精确控制是保障飞行安全的重要环节。
- 工程机械: 挖掘机斗齿、减速机齿轮、链轮等。在恶劣的工况下,足够的渗碳层深度能有效抵抗磨粒磨损和冲击载荷。
- 铁路交通: 机车牵引齿轮、轴承套圈等。高速列车和重载列车对驱动部件的疲劳寿命要求严格,渗碳层深度是必检项目。
- 风电装备: 风力发电机增速箱内的齿轮与轴承。由于维护困难且设计寿命长(通常为20年以上),风电齿轮的渗碳质量要求极高,需严格控制有效硬化层深度。
- 工具模具行业: 部分冷镦模具、轧辊等。渗碳处理可显著提高模具表面的耐磨性和抗咬合能力。
在这些领域中,渗碳层深度测定实验不仅是出厂检验的必做项目,也是产品研发阶段的工艺验证手段和失效分析过程中的重要诊断依据。通过科学的检测,能够帮助企业提升产品竞争力,降低因早期失效带来的经济损失和安全风险。
常见问题
问题一:渗碳层深度测定实验的检测周期是多久?
渗碳层深度测定实验的检测周期一般为7-15个工作日。具体的检测时间会受到多种因素的影响,例如检测项目的数量、样品的复杂程度、是否需要特殊的制样工艺等。如果客户仅需要进行单一的有效硬化层深度测定,且样品数量较少,周期可能会缩短至3-5个工作日。若客户需要同时进行金相组织评定、碳浓度梯度分析等综合项目,或者样品数量较大,检测周期则会相应延长。此外,如果客户有特殊的加急需求,实验室可根据自身排期情况提供加急服务,通常可在更短的时间内出具检测数据。
问题二:渗碳层深度测定实验的检测价格是多少?
渗碳层深度测定实验的检测价格并非固定不变,而是根据客户的具体检测需求进行评估定价。影响价格的主要因素包括:检测项目的多少(仅测有效硬化层深度还是包含金相组织分析等)、检测依据的标准方法(国标、行标或企业标准)、送检样品的数量以及客户对检测周期的要求。例如,采用硬度法进行全自动精密测量的成本通常高于简单的金相法测量。为了获取准确的报价,建议客户在送检前与我们的技术工程师沟通,明确检测需求后,我们将为您提供详细的报价方案。
问题三:渗碳层深度测定实验测试需要什么资质?
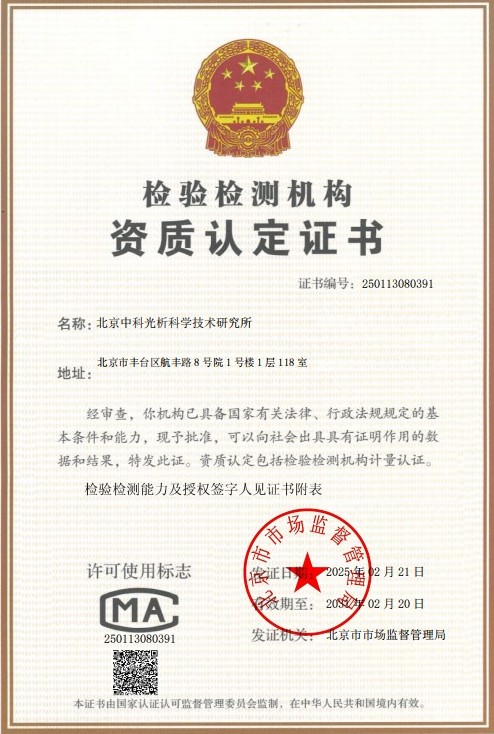
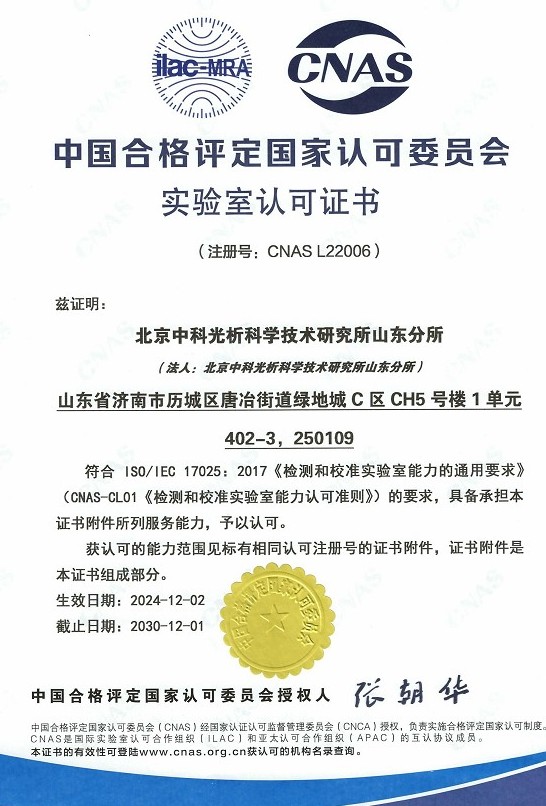
渗碳层深度测定实验是一项专业性极强的测试活动,通常需要具备国家认可的专业资质。我们旗下拥有CMA(中国计量认证)和CNAS(中国合格评定国家认可委员会)资质,这标志着我们的检测能力、管理体系和技术水平均达到了国家级标准。我们的实验室拥有专业的技术团队和先进的检测仪器,能够严格按照相关国家标准和行业规范开展检测工作。CMA和CNAS资质确保了我们检测过程的规范性和检测数据的准确性,能够为社会提供具有证明作用的数据和结果,满足各行业客户的质量控制与验收需求。
问题四:金相法和硬度法测定渗碳层深度有什么区别?
金相法和硬度法是两种不同的测定原理。金相法是通过观察显微组织的变化来确定总渗碳层深度,它主要反映的是碳原子的扩散深度,操作相对简便,但受主观判断影响较大,且无法直接反映力学性能。硬度法则是通过测量硬度梯度来确定有效硬化层深度,它直接反映了渗碳淬火后的硬化效果,数据客观准确,是目前国际上通用的仲裁方法。在实际检测中,硬度法的应用更为广泛,特别是在对力学性能有严格要求的产品验收中。
问题五:样品制备过程中需要注意哪些事项?
样品制备的质量直接决定了检测结果的准确性。首先,取样时必须避免切割热导致渗碳层组织发生改变,应充分冷却。其次,镶嵌和磨抛过程中要防止样品表面产生倒角,倒角会导致硬度压痕测量失真,无法准确测定表面硬度。此外,抛光后的试样表面应光洁无划痕,无明显的塑性变形层。在侵蚀金相试样时,侵蚀剂浓度和侵蚀时间需严格控制,以清晰地显现组织层次。只有严格遵循标准的制样规范,才能保证后续测量数据的真实可靠。
问题六:什么是有效硬化层深度的界限值?
有效硬化层深度是指从零件表面垂直测量到规定硬度界限值处的距离。这个界限值不是随意设定的,而是根据工件的材料类型、服役工况以及相关技术标准来确定的。对于一般渗碳钢件,界限值通常设定为550HV(相当于52HRC左右)或600HV。该硬度值被认为是零件能够保持较高耐磨性和接触疲劳强度的临界硬度。如果技术图纸或协议中有特殊规定,则应按照客户指定的界限硬度值进行测量和判定。
问题七:渗碳层深度过深或过浅对产品有什么影响?
渗碳层深度的控制必须恰到好处。如果渗碳层深度过浅,工件表面的硬化层不足以支撑高接触应力的作用,容易导致表面压溃、剥落或过早磨损,无法满足设计寿命要求。反之,如果渗碳层深度过深,虽然表面耐磨性增强,但会导致工件整体脆性增加,心部韧性下降,在承受冲击载荷时极易发生整体脆性断裂。此外,过深的渗碳层还会增加热处理成本和时间成本。因此,通过精准的渗碳层深度测定实验,将层深控制在工艺要求的公差范围内,是保证产品综合性能的关键。