技术概述
数控机床作为现代制造业的核心设备,其加工精度直接影响产品质量和生产效率。数控机床加工误差分析是一项系统性的技术服务,旨在通过科学的方法和先进的检测手段,全面评估机床在加工过程中产生的各类偏差,为机床精度提升和工艺优化提供可靠依据。
加工误差是指零件加工后的实际几何参数与理想几何参数之间的偏离程度。在数控加工过程中,误差来源复杂多样,主要包括机床本身的几何误差、热变形误差、力致误差、运动控制误差以及加工工艺因素等。通过对这些误差进行系统性分析,可以准确识别误差来源,制定针对性的改进措施。
数控机床加工误差分析技术综合运用了精密测量、数据采集、信号处理、误差建模等多种技术手段。随着精密制造需求的不断提升,误差分析技术已从传统的单项检测发展为多因素耦合分析,从静态测量发展为动态实时监测,从离线分析发展为在线补偿。现代误差分析技术能够实现亚微米级甚至纳米级的精度评估,为高端装备制造提供有力支撑。
在实际应用中,数控机床加工误差分析不仅服务于机床本身的精度验收和维护,还广泛应用于工艺优化、质量改进、设备选型评估等领域。通过定期进行误差分析,企业可以及时发现机床精度劣化趋势,实施预防性维护,避免因精度下降导致的批量质量问题,从而降低生产成本,提高市场竞争力。
检测样品
数控机床加工误差分析的检测样品主要包括以下几类:
标准试切件:根据国家标准或行业规范加工的标准形状零件,如NAS试件、圆形试件、方形试件等,用于综合评价机床的轮廓加工精度、位置精度和表面质量。
典型工件:企业实际生产的代表性零件,用于评估机床在特定工艺条件下的加工能力,分析实际生产中的误差来源。
校准样件:经过精密计量、具有已知尺寸精度的标准样件,用于验证机床测量系统的准确性。
材料测试样块:用于分析不同材料(如铝合金、钢、铸铁、钛合金等)在加工过程中的误差特性差异。
刀具系统组件:包括刀柄、刀具、刀片等,用于分析刀具系统对加工误差的贡献。
样品的选取应遵循代表性原则,充分考虑机床的加工能力范围、典型工艺特征、材料特性等因素。对于多轴机床,还应选择能够充分展现联动加工能力的复杂曲面试件。样品数量应根据统计分析要求确定,通常不少于3件,以保证检测结果的可信度。
样品加工应严格按照规定的工艺参数和加工条件进行,并详细记录加工过程中的环境温度、切削参数、刀具信息、装夹方式等数据,为后续误差分析提供完整的背景信息。
检测项目
数控机床加工误差分析的检测项目涵盖多个维度,主要包括以下方面:
几何精度检测项目:包括直线度、平面度、圆度、圆柱度、垂直度、平行度、同轴度、位置度等,用于评估机床各运动轴的几何精度及其相互关系。
位置精度检测项目:包括定位精度、重复定位精度、反向偏差、系统偏差等,用于评价机床各轴的运动控制精度。
轮廓精度检测项目:包括轮廓度、轮廓跟随误差、拐角误差等,用于评估机床在复杂轨迹加工中的运动协调能力。
表面质量检测项目:包括表面粗糙度、表面波纹度、表面缺陷等,用于分析刀具轨迹、切削振动对表面质量的影响。
尺寸精度检测项目:包括尺寸偏差、尺寸分散度等,用于评价加工零件的尺寸一致性。
热误差分析项目:包括热变形量、热平衡时间、热误差分布规律等,用于量化温度变化对加工精度的影响。
动态特性检测项目:包括振动特性、刚度特性、加速度响应等,用于分析机床动态性能对加工误差的影响。
力致误差分析项目:包括切削力引起的变形、夹紧力引起的变形等,用于评估力和变形对加工精度的贡献。
根据机床类型、精度等级和应用需求,可选择全部或部分项目进行检测。对于精密级和超精密级机床,建议进行全面检测;对于普通精度机床,可根据重点关注问题选择关键项目。
检测方法
数控机床加工误差分析采用多种检测方法,根据检测目的和精度要求选择适用方法:
激光干涉仪测量法:利用激光干涉仪测量机床各轴的定位精度、重复定位精度、直线度等参数,是机床精度检测的标准方法,测量精度可达纳米级。
球杆仪检测法:通过球杆仪在机床工作空间内进行圆周运动测量,快速诊断机床的圆度误差、伺服不匹配、反向偏差、直线度和垂直度等误差。
三坐标测量法:使用高精度三坐标测量机对加工样品进行尺寸和形位公差测量,获取详细的误差数据,适用于复杂形状零件的精度评估。
试切加工法:按照标准规范加工特定形状的试件,通过测量试件精度反推机床加工能力,是评价机床综合性能的直接方法。
位移传感器测量法:使用电涡流传感器、电容传感器、光栅尺等对机床运动部件进行在线测量,获取实时位移误差数据。
温度测量法:布置温度传感器阵列监测机床关键部位的温度分布和变化,建立热误差模型。
振动测试法:使用加速度传感器采集加工过程中的振动信号,分析振动频谱特征,评估振动对加工误差的影响。
力测量法:使用测力仪或测力轴承测量切削力,分析切削力与加工误差的关系。
光学测量法:利用激光跟踪仪、照相测量系统等光学设备进行大尺寸测量和动态测量,适用于大型机床的精度检测。
在实际检测中,通常采用多种方法组合,以获取全面的误差信息。检测过程应严格按照相关国家标准和行业规范执行,如GB/T 17421系列标准、ISO 230系列标准等,确保检测结果的权威性和可比性。
检测仪器
数控机床加工误差分析涉及多种精密检测仪器,主要包括:
激光干涉仪:用于测量机床线性轴的定位精度、重复定位精度、直线度等,是机床精度检测的核心仪器,测量范围可达数十米,分辨率达纳米级。
球杆仪:用于快速检测机床的圆度误差、伺服参数不匹配、反向偏差等,是一种高效、便捷的诊断工具,检测周期短,诊断能力强。
三坐标测量机:用于测量加工样品的尺寸精度和形位公差,测量精度高,功能全面,是零件精度评估的重要设备。
激光跟踪仪:用于大型机床的空间精度测量,测量范围大,动态性能好,可实现大尺寸空间的精密测量。
电子水平仪:用于测量机床导轨的直线度、平面度以及部件之间的垂直度、平行度等几何关系。
自准直仪:用于测量高精度导轨的直线度和角度偏差,测量精度可达角秒级。
表面粗糙度仪:用于测量加工表面的粗糙度参数,评估表面加工质量。
圆度仪:用于测量零件的圆度、圆柱度等形状误差,精度高,测量结果直观。
数据采集系统:用于采集机床运动过程中的位移、温度、力、振动等信号,支持误差建模分析。
热成像仪:用于检测机床温度分布,识别热源位置,辅助热误差分析。
振动分析仪:用于采集和分析机床振动信号,诊断振动源,评估振动对精度的影响。
检测仪器的选择应根据检测项目、精度要求和现场条件综合考虑。所有仪器应定期进行校准,确保量值溯源的有效性。高精度检测应在恒温恒湿环境下进行,以减少环境因素对测量结果的影响。
应用领域
数控机床加工误差分析服务广泛应用于以下领域:
航空航天制造领域:航空航天零件对加工精度要求极高,误差分析用于确保飞机结构件、发动机零件、航天器部件的加工质量,保障飞行安全和可靠性。
汽车制造领域:汽车发动机、变速箱、底盘等关键零部件的精度直接影响整车性能,误差分析用于优化加工工艺,提升产品质量一致性。
精密模具制造领域:模具精度直接决定产品外观和装配质量,误差分析用于模具型腔曲面精度控制和模具制造工艺优化。
精密仪器与光学制造领域:精密仪器和光学元件对加工精度要求达到微米甚至纳米级,误差分析是实现超精密加工的关键支撑。
医疗器械制造领域:医疗植入物、手术器械等产品对加工精度和表面质量有严格要求,误差分析用于确保产品质量和生物相容性。
电子与半导体制造领域:半导体设备、精密电子产品的零件加工精度要求极高,误差分析是提升国产化水平的重要技术手段。
船舶与轨道交通制造领域:大型零件和关键部件的加工精度影响设备运行安全,误差分析用于确保重载、高速运行条件下的可靠性。
机床制造与维护领域:机床制造商在新产品研发、出厂检验环节需要全面的误差分析,用户在设备验收、定期维护时也需要精度检测服务。
科研与教育领域:高等院校、研究院所在精密加工技术研究、加工误差机理研究中广泛应用误差分析技术。
随着智能制造的发展,误差分析技术正在向在线监测、智能诊断、自适应补偿方向发展,与工业互联网、大数据分析、人工智能技术深度融合,为制造业转型升级提供技术支撑。
常见问题
问题一:数控机床加工误差分析的检测周期是多久?
数控机床加工误差分析的检测周期一般为7-15个工作日。具体周期受多种因素影响,包括检测项目的数量和复杂程度、样品数量、检测方法的技术难度、是否需要制作特殊工装夹具、数据处理分析的工作量等。若客户有加急需求,可通过优化检测流程、调配人员设备等方式缩短周期,加急服务可在3-5个工作日内完成。对于大型机床或复杂的多轴联动加工误差分析,由于需要更长的现场安装调试时间和更全面的数据采集分析,周期可能延长至20个工作日以上。建议客户提前与检测机构沟通,明确检测需求和时效要求,以便合理安排检测计划。
问题二:数控机床加工误差分析的检测价格是多少?
数控机床加工误差分析的检测价格受多种因素综合影响,无法一概而论。主要影响因素包括:检测项目的数量和类型,几何精度、位置精度、轮廓精度等不同项目组合会影响总体费用;检测方法的选择,激光干涉仪测量、三坐标测量、球杆仪检测等方法的技术难度和设备成本不同;样品数量和复杂程度,样品越多、形状越复杂,检测工作量越大;检测精度等级要求,高精度检测需要更精密的设备、更严格的控制条件,成本相应提高;检测地点和现场条件,现场检测涉及差旅费用,恶劣的现场条件可能增加作业难度;是否需要加急服务或特殊技术支持。建议客户根据具体需求联系专业检测机构进行咨询,技术人员将在了解详细情况后提供针对性的检测方案和报价。
问题三:数控机床加工误差分析测试需要什么资质?
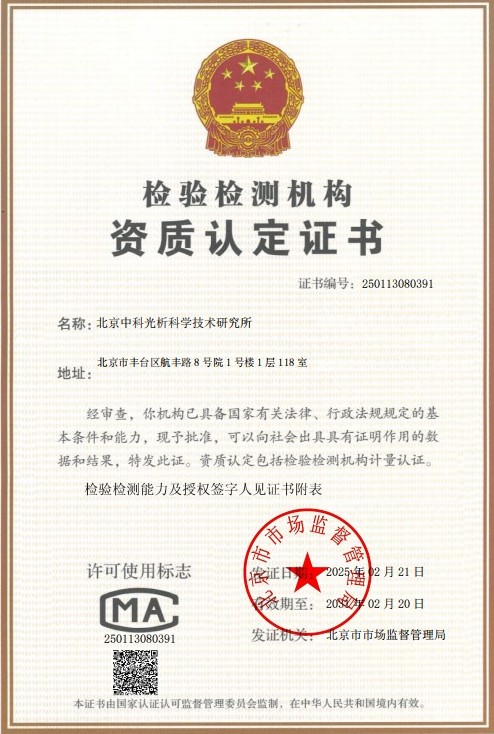
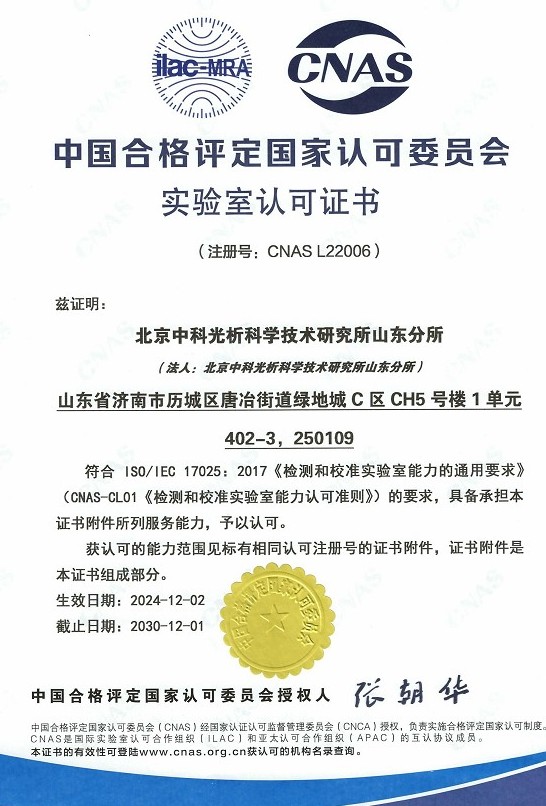
我们旗下拥有CMA和CNAS资质,这是开展数控机床加工误差分析服务的重要资质基础。CMA资质表明检测机构已通过国家计量认证,具备向社会出具公正数据的资格;CNAS资质表明检测机构通过了中国合格评定国家认可委员会的认可,检测能力达到国际互认水平。我们拥有经验丰富的专业技术团队,团队成员具备机械工程、精密测量、数控技术等专业背景,熟悉各类数控机床的结构原理和精度特性。实验室配备了激光干涉仪、球杆仪、三坐标测量机、激光跟踪仪等先进的检测设备,建立了完善的质量管理体系。我们的能力范围覆盖各类数控机床的几何精度、位置精度、轮廓精度、表面质量等检测项目,能够为客户提供专业、权威的检测服务。
问题四:数控机床加工误差的主要来源有哪些?
数控机床加工误差的来源复杂多样,主要包括以下几类:一是机床本身的几何误差,包括导轨直线度、轴线垂直度、主轴回转精度、运动部件的定位精度等,这些误差源于机床的制造和装配精度;二是热误差,机床各部件在运行过程中产生热量,温度变化导致材料热膨胀变形,引起刀具与工件相对位置的改变,热误差约占总误差的40%-70%;三是力致误差,包括切削力、夹紧力、重力等引起的机床结构变形;四是运动控制误差,包括伺服系统的跟随误差、插补算法误差、反向间隙等;五是刀具误差,包括刀具磨损、刀具尺寸偏差、刀具安装误差等;六是工艺因素,包括装夹方式、切削参数、刀具路径规划等;七是环境因素,包括环境温度波动、地基振动、电磁干扰等。进行误差分析时需要系统识别各类误差源,量化其对加工精度的影响程度。
问题五:如何减少数控机床加工误差?
减少数控机床加工误差需要从多个层面采取综合措施。首先,定期进行精度检测和维护,及时发现并修正机床几何精度劣化,包括导轨校准、反向间隙补偿、螺距误差补偿等。其次,实施热误差补偿技术,通过温度监测和误差建模,在控制系统中实现热误差的实时补偿。第三,优化工艺方案,选择合理的切削参数、刀具路径和装夹方式,减少切削力和夹紧力引起的变形。第四,改善环境条件,控制车间温度波动,采用恒温措施,设置隔振地基,减少外部干扰。第五,选用高性能刀具和附件,定期检测刀具磨损状态,及时更换或修磨。第六,提升编程质量,合理设计刀具路径,避免在精度敏感区域进行换刀、变速等操作。第七,实施加工过程监控,实时检测关键参数,及时发现异常。第八,加强人员培训,提高操作人员的技能水平和质量意识。
问题六:激光干涉仪和球杆仪在误差检测中有什么区别?
激光干涉仪和球杆仪是数控机床精度检测的两种主要工具,各有特点和适用场景。激光干涉仪是基于激光干涉原理的高精度测量设备,主要用于测量机床线性轴的定位精度、重复定位精度、直线度等参数,测量精度可达纳米级,测量范围可达数十米,是机床定位精度检测的标准方法。但其测量过程相对复杂,需要逐轴安装调试,检测周期较长。球杆仪是一种通过伸缩杆连接主轴和工作台的圆形轨迹测量装置,机床执行圆周插补运动时,球杆仪检测实际轨迹与理想圆的偏差。球杆仪检测速度快,一次测量可获得多种误差信息,包括圆度误差、伺服不匹配、反向偏差、直线度和垂直度等,特别适用于机床故障快速诊断。但球杆仪的测量范围有限(通常为半径50-600mm的圆弧),精度等级低于激光干涉仪。实际应用中,两种仪器通常配合使用,球杆仪用于快速诊断,激光干涉仪用于精确测量和校准。
问题七:机床热误差对加工精度的影响有多大?
热误差是影响数控机床加工精度的主要因素之一,研究表明,在精密加工中,热误差约占总加工误差的40%-70%,是最大的单项误差源。机床在运行过程中,主轴、轴承、导轨、电机、切削区域等部位会产生热量,导致机床各部件温度升高。由于材料的热膨胀特性,温度变化会引起机床结构尺寸和形状的改变,进而导致刀具与工件相对位置的变化。热误差具有时变性和空间分布性特点,机床从冷态启动到热平衡状态,各部件温度持续变化,热误差也随之变化;不同位置的热误差大小和方向也不同。对于精密机床,热误差可达几十微米甚至上百微米,严重影响加工精度。减少热误差的措施包括:设计合理的冷却系统,采用对称结构设计,使用低热膨胀系数材料,实施热误差补偿,控制环境温度,预热机床至热平衡后再加工等。现代精密机床普遍配置热误差补偿功能,可显著降低热误差对加工精度的影响。