技术概述
加工中心切削参数分析是一项综合性极强的机械加工工艺检测与评价服务,它以数控加工中心的实际切削过程为研究对象,通过对切削速度、进给量、切削深度、主轴转速等关键工艺参数进行系统性测量、试验与分析,全面评估切削参数与加工质量、刀具寿命、生产效率及能耗之间的内在关系。随着现代制造业对零件加工精度、表面质量和生产节拍要求不断提高,切削参数的合理选择已经成为决定加工成败的核心因素之一,科学的切削参数分析能够帮助企业建立高效的工艺数据库,实现降本增效的目标。
在实际生产中,切削参数选择不当会引发一系列问题:参数过高可能导致刀具急剧磨损、切削温度骤升、工件表面烧伤甚至崩刃断刀;参数过低则会造成加工效率低下、表面质量不达标、切屑形态恶化等后果。加工中心切削参数分析通过实测切削力、切削温度、振动频谱、功率消耗等物理量,结合工件材料性能、刀具几何角度与涂层特性,建立参数与响应之间的量化模型,为工艺优化提供可靠的数据支撑。
从技术体系上看,加工中心切削参数分析融合了金属切削原理、刀具材料学、测试测量技术、试验设计方法与数据建模等多学科知识,通常涵盖正交试验设计、单因素试验、响应面分析、有限元仿真验证等手段,最终输出最优参数组合、刀具寿命曲线、表面质量预测模型等成果,广泛应用于航空航天、汽车制造、模具加工等高精尖领域。
检测样品
加工中心切削参数分析所涉及的检测样品范围较广,主要包括以下几类:
- 工件材料样件:如45钢、40Cr合金钢、304/316不锈钢、6061/7075铝合金、HT250灰铸铁、QT450球墨铸铁、TC4钛合金、高温合金GH4169以及淬硬钢等典型难加工材料的标准试件或实际零件。
- 刀具样品:包括各类硬质合金铣刀、涂层立铣刀、面铣刀、钻头、镗刀及机夹刀片等,用于刀具几何参数测量与磨损状态评估。
- 切屑样品:收集不同参数条件下的切屑,用于切屑形态、卷曲、断屑及颜色分析,间接判断切削温度与参数匹配的合理性。
- 已加工表面试样:用于表面粗糙度、波纹度、加工硬化层深度、残余应力及显微组织变化的检测。
- 切削液样品:用于评估切削液的冷却润滑性能对切削过程的影响。
检测项目
加工中心切削参数分析的检测项目围绕切削过程的物理量与加工结果展开,主要包括:
- 切削力检测:测量X、Y、Z三个方向的切削分力及其随参数变化的规律,评估切削载荷水平与切削稳定性。
- 切削温度检测:测定刀具与工件接触区温度场分布,评估切削热对刀具磨损与工件热变形的影响。
- 表面粗糙度检测:评价不同参数组合下已加工表面轮廓算术平均偏差Ra、微观不平度十点高度Rz等指标。
- 尺寸精度与形位公差检测:包括尺寸偏差、平面度、垂直度、平行度、位置度等项目的测量。
- 刀具磨损检测:测量后刀面磨损带宽度VB、月牙洼深度、刃口崩缺等,绘制刀具磨损曲线与寿命曲线。
- 振动与噪声检测:采集主轴与工件振动加速度信号,识别颤振频段,评估切削过程的动态稳定性。
- 功率与能耗检测:记录主轴功率、进给功率随时间变化曲线,计算单件加工能耗。
- 切屑形态分析:观察切屑形状、颜色与断屑情况,判断切削参数设置的合理性。
- 表面完整性检测:包括加工硬化程度、残余应力分布、白层与显微组织变质层分析。
- 材料基础性能复核:工件硬度、抗拉强度、金相组织等,作为参数分析的重要输入依据。
检测方法
加工中心切削参数分析遵循规范化、系统化的检测流程,常用的检测方法包括以下几种:
正交试验设计法:利用正交表科学安排多因素多水平切削试验,以较少的试验次数获取全面的试验信息,通过极差分析与方差分析确定各参数对目标指标影响的显著性排序,是切削参数寻优的主流方法。
单因素试验法:固定其他参数不变,逐一改变切削速度、进给量或切削深度,研究单一因素对切削力、表面粗糙度或刀具寿命的影响规律,适用于机理研究和参数敏感性分析。
响应面分析法:在试验设计基础上建立切削参数与响应目标之间的二次回归模型,通过等高线图与三维响应曲面直观呈现参数之间的交互作用,进而求解满足约束条件的最优参数组合。
有限元仿真验证法:借助切削仿真软件建立三维切削模型,预测切削力、切削温度与应力分布状态,并与实测数据相互印证,有效减少试切成本与试验周期。
刀具寿命试验法:按照标准规范开展刀具磨损试验,记录后刀面磨损量随切削时间的变化规律,确定不同参数条件下的刀具寿命并拟合相应的刀具寿命经验公式。
在线监测法:在加工中心实际运行状态下,通过各类传感器实时采集电流、振动、声发射等信号,对切削过程状态进行动态评估与异常识别,实现参数的持续优化。
检测仪器
为保障检测数据的准确性与可追溯性,加工中心切削参数分析配备了先进的检测仪器设备:
- 三向压电式测力仪:高精度采集切削过程中三个方向的切削力信号,配套电荷放大器与数据采集分析系统。
- 红外热像仪与热电偶测温系统:实现切削区温度场的非接触式与接触式综合测量。
- 表面粗糙度仪与轮廓仪:精确测量已加工表面粗糙度参数与轮廓几何形状。
- 三坐标测量机:完成工件尺寸精度与形位公差的高精度检测。
- 振动分析仪与加速度传感器:采集振动信号并进行频谱分析,识别颤振频率成分。
- 功率分析仪与电流互感器:记录主轴及进给系统的功率与能耗变化曲线。
- 工具显微镜与扫描电子显微镜:观察刀具磨损形貌与切屑微观结构特征。
- 金相显微镜与显微硬度计:分析加工硬化层深度、显微组织变化及硬度梯度分布。
- X射线残余应力测试仪:测定已加工表面残余应力的大小与分布状态。
- 声级计:评估切削噪声水平,辅助判断切削状态是否正常稳定。
应用领域
加工中心切削参数分析的应用范围十分广泛,主要覆盖以下领域:
- 航空航天领域:针对钛合金、高温合金等难加工材料的框、梁、盘、轴类零件进行参数优化,解决刀具磨损快、加工变形大等技术难题。
- 汽车制造领域:发动机缸体、缸盖、曲轴、变速箱壳体等大批量零件的切削参数优化,提升生产节拍与刀具寿命。
- 模具制造领域:淬硬钢模具型腔的高速铣削参数分析,兼顾表面质量与加工效率的平衡。
- 通用机械与能源装备领域:风电、核电、船舶等行业大型结构件的粗加工与精加工参数匹配分析。
- 精密电子与医疗器械领域:微小结构与薄壁类零件的微细切削参数分析与变形控制。
- 刀具企业与机床厂商:为新产品开发提供切削性能验证与工艺数据库建设支持。
- 科研院所与高校:为切削机理研究、工艺建模及课题研究提供专业的试验检测服务。
常见问题
问题一:加工中心切削参数分析的检测周期是多久?
加工中心切削参数分析的检测周期一般为7-15个工作日。具体周期会受到多种因素的影响,包括检测项目的数量与复杂程度、样品数量、试验方案的设计规模(如正交试验的组数)、是否需要进行刀具寿命等长周期试验,以及后续数据分析建模的工作量等。如果客户对时间有特殊要求,也可以安排加急服务,通过并行安排试验、优先调配设备与人员等方式缩短交付时间,具体情况可在委托前与检测机构沟通确认。
问题二:加工中心切削参数分析的检测价格是多少?
加工中心切削参数分析的检测价格需要根据具体检测需求进行核算,无法一概而论。影响价格的主要因素包括:检测项目的数量与类型(如仅做切削力分析还是包含温度、磨损、表面完整性等全套项目)、所采用的检测方法与试验规模、样品的材料种类与数量、检测周期要求(是否需要加急处理),以及后续数据分析和工艺优化报告的深度等。不同客户的工况条件与目标要求差异较大,建议在委托前与检测机构详细沟通检测需求,获取针对性的报价方案。
问题三:加工中心切削参数分析测试需要什么资质?
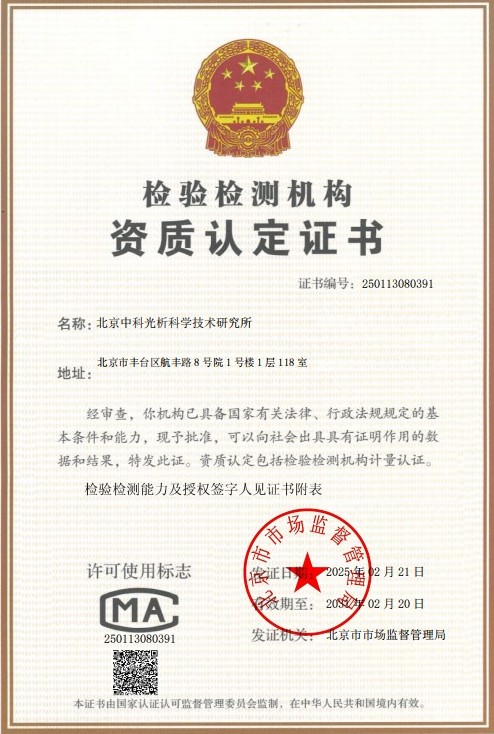
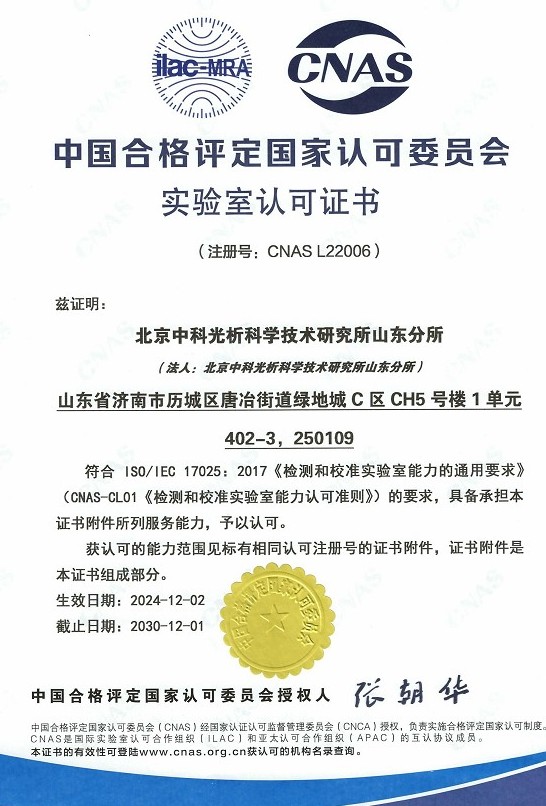
我们旗下拥有CMA和CNAS资质,检测能力覆盖金属切削加工相关的多项检测领域,能够为加工中心切削参数分析提供规范化的检测服务。同时,我们组建了由机械制造、材料科学、测试测量等专业背景人员组成的技术团队,配备了三向测力仪、红外热像仪、三坐标测量机等先进仪器设备,并建立了完善的质量管理体系,确保检测过程科学规范、数据准确可靠,可满足企业工艺验证、质量控制及科研课题等多场景的检测需求。
问题四:切削参数不合理会出现哪些典型问题?
切削速度过高时,切削温度急剧上升,刀具磨损速度显著加快,容易出现工件表面烧伤、金相组织变质等问题;进给量过大时,切削力明显增加,可能引起刀具崩刃、工件变形以及表面振纹;切削深度选择不当则会造成机床负载过大或加工效率低下。此外,参数匹配不佳还可能诱发切削颤振,导致表面波纹度超差、噪声加剧,严重影响零件加工质量与设备运行安全。
问题五:加工中心切削参数分析能为客户带来哪些实际价值?
通过系统的切削参数分析,客户可以获得针对特定材料、刀具与机床组合的最优参数方案,在保证加工质量的前提下显著缩短加工时间、延长刀具使用寿命、降低单件能耗与刀具消耗成本。同时,分析过程中积累的切削力、温度、磨损等数据可以沉淀为企业专属的工艺数据库,为新产品开发与工艺标准化提供有力支撑,全面提升企业的制造技术水平和市场竞争力。
问题六:哪些因素会影响切削参数优化结果的可靠性?
影响可靠性的因素主要包括:工件材料批次之间的成分与硬度波动、刀具几何精度与涂层质量的一致性、机床刚度与热变形状态、切削液的冷却润滑性能、试验方案设计的合理性、传感器测量精度与多通道数据采集的同步性,以及重复试验样本数量是否满足统计要求等。为提高结果可靠性,检测过程中应严格控制变量、规范工件装夹与对刀操作,并对试验数据进行重复性验证与误差分析。
问题七:委托检测前需要准备哪些资料与样品?
委托方需要提供工件材料的牌号、热处理状态及力学性能信息(如有质保书或复验数据更佳)、刀具的型号规格与几何参数、所用加工中心的型号与主要技术参数、当前使用的切削参数与存在的技术问题、期望达到的质量或效率目标等。样品方面需按检测机构要求提供足量的材料试件、刀具及必要的工装夹具。提供的资料越完整,试验方案的针对性就越强,分析结论也越贴近实际生产需求。